江苏南友环诺环保科技有限公司废水处理设备技术优势及工艺解析
📅 2026-11-06
🔖 江苏南友环诺环保科技有限公司:环保设备,废气治理,废水处理,垃圾处理设备,环保工程
工业废水成分复杂、水质波动大,单一工艺往往难以稳定达标。江苏南友环诺环保科技有限公司在废水处理设备研发与工程实践中,围绕"分质预处理+生化强化+深度把关"的技术路线,形成了一套适配印染、化工、食品、电镀等多行业的高效处理体系。本文从设备技术优势与核心工艺两个维度展开解析。
一、废水处理设备的核心技术优势
公司废水处理设备的技术竞争力,集中体现在三个层面:
- 模块化设计:一体化设备将调节、反应、沉淀、生化等单元集成于标准化模块,现场安装周期比传统混凝土池体缩短约40%,且便于后期扩容与工艺调整。
- 高浓度生化强化:采用改良型A/O与MBR组合工艺,污泥浓度可维持在8–12 g/L,对COD的去除负荷较常规活性污泥法提升30%以上,出水COD稳定控制在60 mg/L以内。
- 智能控制系统:配套PLC+在线监测联动,实时调节曝气量、加药量与回流比,降低药剂消耗约15%–20%,减少人工干预频次。
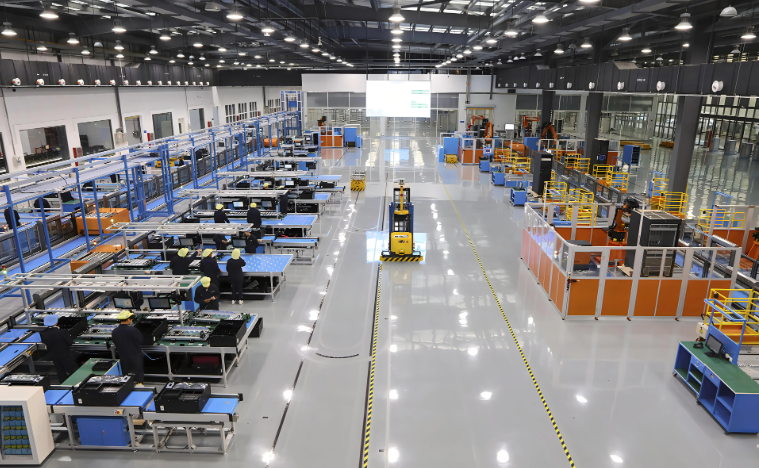
这些技术细节的落地,依托于公司在环保设备制造端的加工精度与材料选型能力——设备主体采用碳钢防腐或304/316L不锈钢,关键焊缝经无损检测,保障长期运行密封性。
二、典型工艺路线与关键参数
以高浓度有机废水为例,公司常采用的工艺组合为:格栅+调节池+混凝气浮+水解酸化+A/O+MBR+深度氧化。各单元的关键控制参数如下:
- 混凝气浮:PAC投加量80–150 mg/L,PAM 3–5 mg/L,溶气压力0.35–0.45 MPa,SS去除率可达85%以上。
- 水解酸化:水力停留时间6–8 h,DO控制在0.3–0.5 mg/L,提高B/C比0.1–0.15,为后续生化创造条件。
- A/O生化:缺氧段HRT 4–6 h,好氧段HRT 10–12 h,混合液回流比200%–300%,总氮去除率稳定在70%左右。
- MBR膜分离:膜通量控制在15–20 L/(m²·h),跨膜压差超过0.05 MPa时触发在线反洗,化学清洗周期约3–6个月。
需要说明的是,参数并非固定模板。公司技术团队会依据进水水质检测报告进行小试与中试校核,再确定最终设备规格与药剂制度。
三、运维注意事项与常见问题
设备交付只是起点,稳定运行更依赖规范运维。实践中需重点关注:膜组件的定期反洗与离线清洗不可省略;好氧池DO低于1.5 mg/L时需及时排查曝气头堵塞;混凝段pH应控制在6.5–8.0区间,否则影响絮体形成。
常见问题中,污泥膨胀与膜污染出现频率最高。前者多因负荷突增或营养比例失衡,可通过调整F/M比与补充氮磷解决;后者往往与预处理不到位有关,强化气浮或增加保安过滤是有效手段。
从废水处理延伸到废气治理、垃圾处理设备及整体环保工程承接,江苏南友环诺环保科技有限公司:环保设备,废气治理,废水处理,垃圾处理设备,环保工程——这条完整的产品线,使公司在系统集成与交叉污染控制上具备协同优势。废水处理设备的选型,本质上是对水质、场地、运维能力与投资节奏的综合平衡,欢迎技术交流与工况探讨。